Manutenção preditiva no compressor de ar da metalúrgica
O compressor de ar que para sem aviso na metalúrgica pequena derruba tornos, prensas e pintura de uma vez. Quais sinais monitorar para agir antes da pane.
Numa metalúrgica pequena, o compressor de ar costuma ser tratado como parte da parede: liga de manhã, faz barulho o dia inteiro e ninguém olha para ele até o dia em que ele não liga. Quando isso acontece, torno, prensa, furadeira de coluna e cabine de pintura param juntos, porque todos puxam da mesma linha de ar. É por isso que vale falar de manutenção preditiva no compressor de ar antes da pane, e não depois: numa oficina de usinagem com seis a doze funcionários, um dia parado esperando peça de compressor custa fácil mais do que o sensor que teria avisado do problema com semanas de antecedência.
Este texto é para quem toca a produção de uma metalúrgica, serralheria ou ferramentaria de porte pequeno e não tem um técnico de manutenção fixo na folha. A ideia aqui não é transformar a fábrica num projeto de indústria 4.0. É pegar os dois ou três sinais que o compressor dá antes de quebrar e montar um jeito simples de notá-los a tempo de agir.
Por que o compressor para a metalúrgica inteira de uma vez
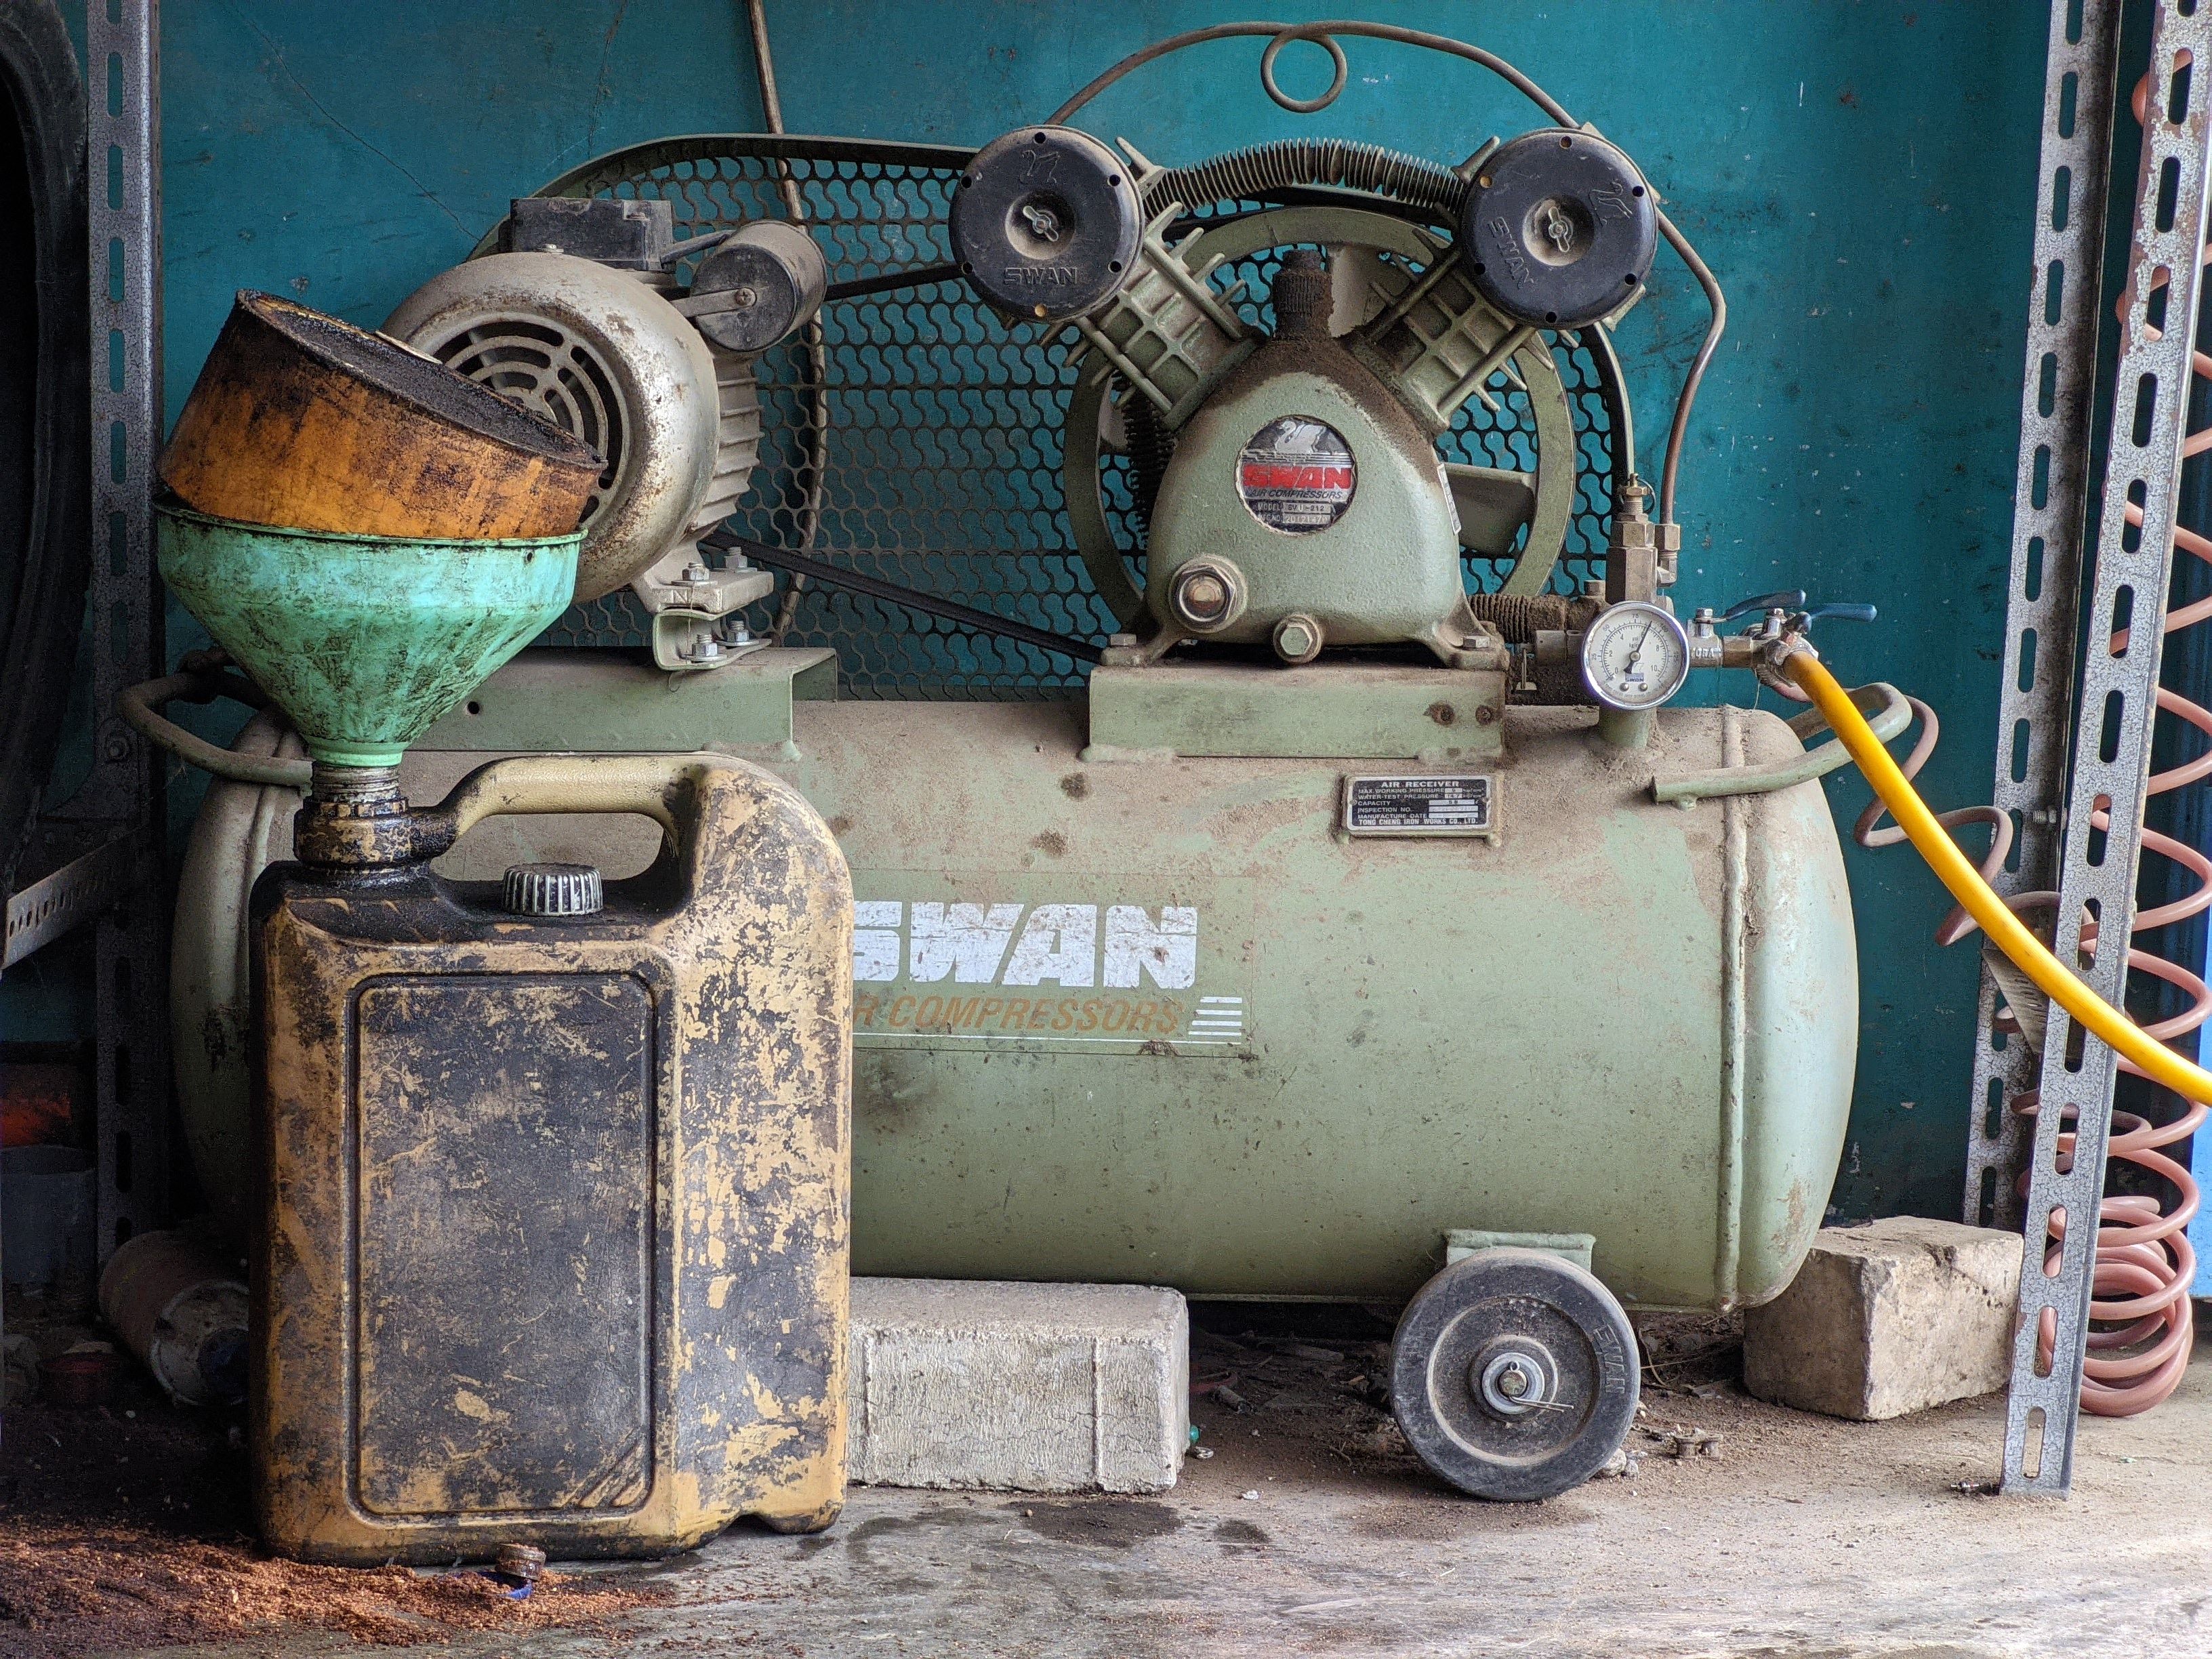
A maioria das metalúrgicas pequenas tem um compressor só. Ele alimenta as ferramentas pneumáticas, os dispositivos de fixação, a pistola de pintura e, muitas vezes, a limpeza das peças com ar. Não há um segundo equipamento para assumir a carga, nem um reservatório grande o suficiente para segurar mais do que alguns minutos de operação. Quando o conjunto motor-compressor falha, a produção inteira sai do ar ao mesmo tempo.
Some a isso o prazo de reposição. Um compressor de parafuso de 20 ou 30 cv que queima um rolamento ou trava a unidade compressora pode ficar parado de três a sete dias úteis se a peça vier de fora ou se o técnico do fabricante estiver com agenda cheia. Compressor de pistão é mais simples de consertar, mas também é mais comum ele fadigar cabeçote e válvula sem aviso.
Imagine uma metalúrgica que fatura R$ 180 mil por mês com oito pessoas no chão de fábrica. Isso dá algo perto de R$ 8 mil de faturamento por dia útil. Três dias parada não são só R$ 24 mil que deixam de entrar: são oito salários rodando sem produção, prazo de cliente estourado e, dependendo do contrato, multa por atraso na entrega. O kit de reparo do compressor, nesse cenário, é o menor dos custos.
Os sinais que aparecem antes de o compressor parar
Compressor raramente quebra do nada. Ele avisa, mas o aviso vem em forma de temperatura, ruído e ritmo de trabalho — coisas que passam despercebidas quando ninguém tem o hábito de olhar. Estes são os três grupos de sinal que valem acompanhamento.
Temperatura da descarga e do óleo
Todo compressor tem uma faixa normal de temperatura na saída do bloco. Quando o óleo passa do ponto de troca, quando o radiador está entupido de pó de esmerilhamento ou quando a sala do compressor não tem ventilação, essa temperatura sobe e o equipamento começa a desarmar por proteção térmica — primeiro nos dias quentes, depois todo dia.
Um termômetro infravermelho de R$ 80 resolve o monitoramento. Escolha um ponto fixo na saída do bloco, meça toda segunda-feira de manhã com a máquina já aquecida e anote. Quando o valor subir de 10 a 15 °C acima da média das últimas semanas, pare para investigar antes que o desarme vire rotina.
Vibração, ruído e folga na correia
O ouvido de quem trabalha ao lado do compressor todo dia é um sensor melhor do que parece. Rolamento começando a falhar muda o timbre do ruído, de um zunido regular para um ronco irregular. Correia frouxa patina, apita na partida e esquenta a polia. Acoplamento com folga bate quando o motor liga.
Uma vez por mês, com o compressor desligado e frio, vale checar a tensão da correia com a mão (ela deve fletir pouco, sem bambear) e olhar se há pó preto de borracha embaixo da polia — sinal de que a correia está patinando. Com a máquina ligada, encoste a mão no corpo do motor: vibração que "coça" a palma e não estava lá antes merece atenção.
Pressão que não sobe e ciclo de carga e alívio acelerado
Se o compressor está ligando e desligando (ou carregando e aliviando) com muito mais frequência do que ligava para a mesma quantidade de trabalho, alguma coisa mudou: ou apareceu vazamento na rede de ar, ou a unidade compressora está perdendo rendimento. Os dois casos terminam em conta de luz mais alta e em desgaste acelerado.
O teste é simples. No fim do expediente, com todas as ferramentas fechadas, conte quantas vezes o compressor entra em carga em dez minutos. Se ele deveria ficar parado e está disparando a cada minuto, a rede tem furo — geralmente em engate rápido, mangueira ressecada ou dreno que não veda. Corrigir vazamento é o retorno mais rápido que existe em ar comprimido.
Como montar o acompanhamento sem comprar sistema caro
Dá para começar hoje sem gastar quase nada e evoluir só quando fizer sentido. São dois níveis.
A rota manual de cinco minutos
Crie um checklist semanal fixo, com um responsável nomeado — o encarregado da produção ou o mecânico que já mexe nas máquinas. Toda semana, no mesmo dia, essa pessoa registra: temperatura na saída do bloco, nível e cor do óleo, se o dreno do reservatório soltou água, como está o ruído em relação à semana anterior e a data. Um caderno preso ao lado do compressor ou uma planilha no celular já servem. O custo é perto de zero e o ganho é ter um histórico: sem histórico, você não sabe o que é normal para o seu equipamento.
Sensores sem fio de baixo custo
O passo seguinte é um sensor de vibração e temperatura sem fio, desses que se colam no corpo do compressor e mandam leitura por Bluetooth ou rádio para um aplicativo. O ponto custa entre R$ 300 e R$ 800 e o aplicativo dispara alerta no celular quando a medição sai da faixa que você configurou. Não precisa instrumentar a fábrica inteira: um sensor no compressor principal já cobre o equipamento que, se parar, para tudo.
Vale também um contador de horas de operação, que custa pouco e muda a lógica da troca de óleo: em vez de trocar "uma vez por ano", você troca a cada X horas rodadas, que é como o fabricante especifica. Um compressor que trabalha 4 horas por dia e outro que trabalha 12 não podem seguir o mesmo calendário.
Quando parte para manutenção preditiva de verdade
A rota manual e um sensor resolvem a maior parte dos casos numa metalúrgica pequena. Existe um ponto, porém, em que compensa contratar acompanhamento profissional: quando você tem mais de um compressor, quando roda em dois ou três turnos, quando o contrato com o cliente prevê multa por atraso ou quando já houve duas ou mais paradas não programadas no último ano.
Nesse cenário entram a análise de vibração feita por técnico com instrumento calibrado (trimestral), a análise laboratorial do óleo (que aponta desgaste interno antes de qualquer ruído) e o contrato de manutenção com o fabricante ou com uma assistência autorizada. A conta para decidir é direta: some o custo anual do contrato e compare com o prejuízo de uma única parada de três dias como a do exemplo lá de cima. Na maioria das metalúrgicas que já sentiram a parada na pele, o contrato sai mais barato.
O erro comum: trocar óleo por calendário e não por hora de uso
O deslize mais frequente nas oficinas pequenas não é falta de sensor caro. É trocar o óleo do compressor por data no calendário, ignorando quantas horas ele realmente trabalhou. Óleo vencido perde a capacidade de lubrificar e de tirar calor, e é aí que rolamento e unidade compressora começam a se desgastar rápido. Um contador de horas de R$ 100 e a planilha da rota semanal já colocam a troca no ritmo certo — e essa única mudança evita boa parte das panes que levam o compressor para a bancada.
Perguntas frequentes
Compressor de pistão pequeno também precisa disso? Precisa, mas com régua mais simples: óleo na hora certa, correia tensionada, dreno diário e atenção ao ruído. O sensor de vibração faz mais diferença em compressor de parafuso, que é mais caro de consertar e para por mais tempo.
Dá para monitorar sem internet na fábrica? Dá. Os sensores Bluetooth são lidos pelo celular ali do lado do equipamento, e a rota manual não depende de nada. Só o alerta remoto — receber aviso no celular estando em casa — exige uma rede de dados na fábrica.
Com que frequência drenar o reservatório? Todo fim de turno em região úmida ou em fábrica que usa muito ar. Água parada no costado do reservatório corrói a chapa por dentro e é uma das causas mais comuns de furo e de condenação do vaso na inspeção.
Conclusão
A diferença entre acompanhar o compressor e ignorá-lo quase nunca aparece no mês em que você começa. Ela aparece no dia em que o equipamento de um vizinho de galpão para de manhã e o seu, que vinha marcando temperatura alta havia três semanas, continua rodando porque a correia e o óleo foram trocados no sábado anterior. Comece nesta semana pela rota manual de cinco minutos, com um responsável e um caderno preso ao lado da máquina. O sensor sem fio pode entrar depois, quando você já souber qual é a faixa normal do seu compressor.