5 dados que a usinagem esquece de registrar na parada
Na oficina de usinagem com duas ou três máquinas CNC, a parada por quebra de ferramenta some da planilha e o atraso do pedido vira surpresa só na entrega.
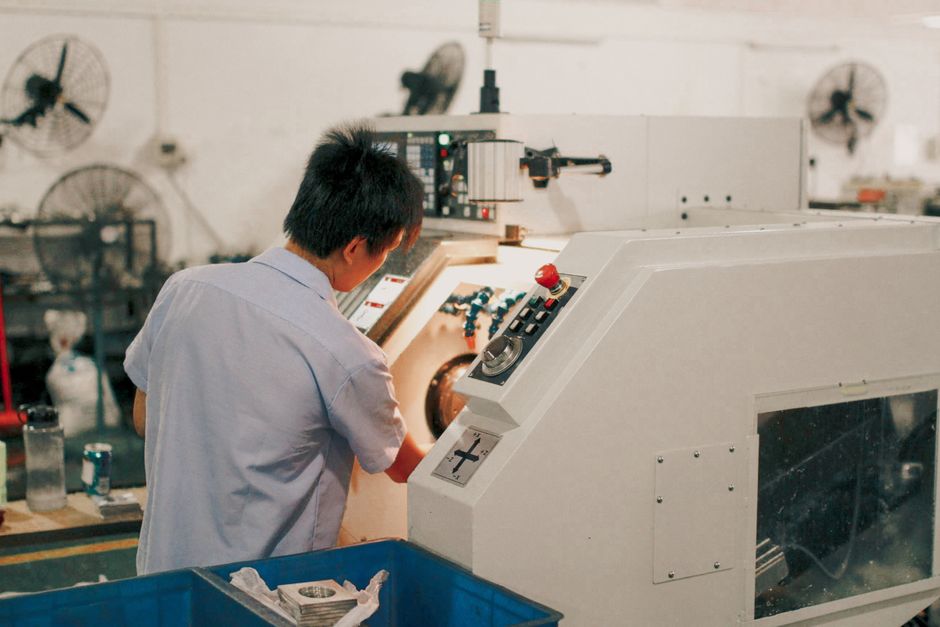
Numa oficina de usinagem pequena, com duas ou três máquinas CNC (Comando Numérico Computadorizado) e um punhado de funcionários, a parada de máquina raramente vira um número. Ela vira um comentário no grupo do WhatsApp: "a fresadora travou de novo" ou "quebrou a ferramenta na peça 40". No fim do mês, ninguém sabe quantas horas de produção sumiram nem por quê — só que o prazo de entrega estourou outra vez. Registrar parada de máquina de forma estruturada, mesmo numa planilha simples, é o que separa uma oficina que sabe onde está perdendo dinheiro de uma que só sente o prejuízo.
O que a oficina perde quando a parada não é anotada direito
Quando a máquina para e ninguém anota o motivo, dono e encarregado ficam só com a sensação de que "hoje rendeu menos". Isso impede três decisões que dependem diretamente desse dado: saber se vale trocar de fornecedor de ferramenta de corte, saber se a máquina mais velha já está consumindo mais manutenção do que produz, e saber se o atraso prometido ao cliente é real ou é folga de segurança jogada em cima do orçamento.
Imagine uma oficina com três centros de usinagem rodando dois turnos. Se cada máquina para em média 40 minutos por dia sem registro — trocando ferramenta, ajustando programa, esperando matéria-prima —, isso soma duas horas de capacidade perdida todo dia, sem que ninguém veja o número. Numa peça que leva 15 minutos pra usinar, são oito peças a menos por dia que simplesmente não existem na análise de custo.
Os 5 dados que costumam ficar de fora da planilha de chão de fábrica
A maioria das oficinas que já anota alguma coisa registra só "a máquina parou". Isso não basta pra tomar decisão. Os cinco dados abaixo são o mínimo pra transformar a anotação em informação útil:
1. Horário exato de início e fim da parada
Não "parou de manhã" — o minuto. É esse dado que depois permite calcular se a parada de 6 minutos de um operador experiente é normal ou se a de 35 minutos de um aprendiz é treinamento que falta.
2. Motivo categorizado, não em texto livre
Quebra de ferramenta, falta de matéria-prima, ajuste de programa, manutenção não programada, troca de turno. Com categoria fixa dá pra somar por tipo no fim do mês; com "deu problema" escrito à mão, não dá.
3. Qual máquina e qual operador
Sem isso, uma máquina com defeito recorrente se esconde atrás da média geral da oficina.
4. Peça ou pedido afetado
É o elo que falta entre "a máquina parou" e "o pedido do cliente X atrasou" — sem ele, o dono só descobre o atraso quando o cliente liga cobrando.
5. Se a parada era evitável
Uma marcação simples de sim ou não já separa o que é desgaste normal de operação do que é falha de planejamento — matéria-prima que devia ter chegado antes, ferramenta que devia ter sido trocada preventivamente.
Como montar esse registro sem comprar um sistema caro
Não é preciso um sistema MES (Manufacturing Execution System, o software que monitora produção em tempo real) de fábrica grande pra começar. Uma planilha compartilhada, com uma linha por parada e as cinco colunas acima, já resolve os primeiros três meses. O ponto crítico não é a ferramenta, é o hábito: alguém — de preferência o próprio operador, não um supervisor que passa de máquina em máquina — precisa preencher a linha no momento em que a parada acontece, não de memória no fim do turno.
Um jeito de baixar a fricção é deixar uma prancheta ou um formulário no celular fixado perto de cada máquina, com as opções de motivo já prontas pra marcar com um toque. Depois de umas duas semanas de dado real, dá pra montar um resumo simples: quais motivos mais se repetem, qual máquina concentra mais parada evitável, qual operador ou turno tem padrão diferente. Isso já é o suficiente pra priorizar a primeira ação — geralmente trocar uma peça de desgaste antes que ela quebre, ou padronizar um programa de CNC que hoje cada operador ajusta do seu jeito.
Quando vale sair da planilha e migrar pra um sistema de chão de fábrica
A planilha manual funciona bem até a oficina passar de quatro ou cinco máquinas, ou até o volume de pedidos crescer a ponto de o dono não conseguir mais olhar a planilha toda semana. Nesse ponto, o custo de um sistema simples de apontamento — que já soma os totais e manda alerta quando uma máquina passa de X minutos parada — começa a compensar o tempo que se gasta hoje tabulando dado manualmente. Antes de contratar, vale simular com os próprios dados da planilha por pelo menos um trimestre: é esse histórico que mostra se o problema real é falta de manutenção preventiva, falta de matéria-prima no estoque, ou treinamento de operador — e cada um desses três leva a uma solução diferente, nenhuma delas é comprar sistema.
Erro comum
Comprar um sistema de apontamento de produção antes de ter nem três meses de dado manual é o erro mais frequente nesse processo. Sem um histórico de referência, a oficina não tem como saber se o sistema realmente reduziu a parada ou se o mês só foi mais tranquilo por acaso — e acaba pagando mensalidade por um painel bonito que ninguém volta a olhar depois da primeira semana.
Perguntas frequentes
Precisa de um funcionário só para preencher o registro de parada?
Não. O ideal é o próprio operador anotar na hora, em menos de um minuto por ocorrência — quando vira tarefa de outra pessoa, o dado chega atrasado e impreciso.
Vale registrar parada programada, como troca de turno e almoço?
Só se for pra outro propósito, como calcular capacidade real de produção. Pra identificar onde a oficina está perdendo dinheiro, o foco deve ficar nas paradas não programadas.
Quanto tempo até esse registro mostrar algum resultado?
Duas a quatro semanas de dado consistente já costumam revelar o motivo de parada mais frequente e a máquina mais problemática — o suficiente pra decidir a primeira ação.
O que muda entre a oficina que registra parada e a que não registra não é o volume de trabalho no chão de fábrica — é a capacidade de responder, com número na mão, por que o prazo de um pedido específico atrasou. Comece pela planilha simples nas cinco colunas acima antes de considerar qualquer sistema pago; o dado que ela gerar em três meses é o que vai dizer se o problema da oficina é máquina, matéria-prima ou processo.